📘 Questo articolo fa parte della Guida completa alla pianificazione della produzione
👉 [Vai alla guida completa]
Una volta che la pianificazione è stata fatta correttamente — ordini inseriti, cicli definiti, attese considerate — il problema non è più Project.
Il problema diventa uno solo:
👉 come far arrivare il lavoro in officina nel modo giusto,
senza perdere tempo e senza lasciare decisioni operative alla macchina ferma.
La pianificazione non produce valore da sola
Microsoft Project (o qualunque altro strumento di pianificazione) serve a:
- decidere le priorità
- capire il carico
- sapere cosa va fatto prima
Ma non produce valore direttamente.
Il valore nasce solo quando:
- l’operatore inizia a lavorare
- la macchina fa truciolo
- il lavoro procede senza interruzioni inutili
Se la pianificazione non viene trasformata in istruzioni operative, resta teoria.
Il problema più diffuso in officina
Nelle piccole e medie aziende capita spesso questo scenario:
- arriva un ordine
- si dice all’operatore “devi fare questa fase”
- al massimo si consegna il disegno
Poi succede che l’operatore deve:
- scegliere utensili
- cercare placchette
- capire l’attrezzatura
- organizzare i controlli
Anche se l’operatore è bravo, la macchina resta ferma.
E l’azienda non guadagna quando l’operatore decide,
guadagna quando la macchina lavora.
Il principio fondamentale: il lavoro va preparato prima
Un concetto semplice, ma decisivo:
Tutto ciò che non richiede la macchina
deve essere fatto prima che il pezzo arrivi in macchina.
Questo vale:
- per lavori ripetitivi
- ma soprattutto per lavori nuovi
Se un lavoro è nuovo:
- lo studio va fatto prima
- le decisioni vanno prese prima
- non in officina, a macchina ferma
Nelle aziende dove si dà solo il disegno all’operatore,
il tempo perso non è visibile, ma è enorme.
Il metodo pratico: armadietto, vaschette e cartelline
Per portare la pianificazione in officina non serve tecnologia,
serve ordine.
L’armadietto aperto
In officina viene posizionato un armadietto aperto, accessibile a tutti.
Le vaschette
- una vaschetta per ogni macchina o reparto
- etichettata in modo chiaro
- rappresenta il lavoro in attesa per quella macchina
La cartellina A3: un contenitore, non un formato
Quando parliamo di cartellina A3,
non parliamo del formato dei documenti, ma del contenitore fisico.
La cartellina A3 serve perché:
- contiene comodamente tutti i documenti della fase
- accoglie fogli A4, disegni, istruzioni
- mantiene tutto ordinato e insieme
- può essere riposta facilmente nelle vaschette e in archivio
Dentro la cartellina ci sono:
- disegno
- istruzione di lavoro e foto
- indicazioni sugli utensili
- attrezzatura o piazzatura
- controlli dimensionali
L’operatore prende la cartellina e può iniziare a lavorare subito.
La cartellina servirà anche altre cose che vedremo in dettaglio in un altro articolo a parte
Perché non conviene lasciare decisioni all’operatore
Lasciare all’operatore la scelta di:
- utensili
- placchette
- attrezzaggi
- sequenza operativa
significa:
- macchina ferma
- tempi non ripetibili
- difficoltà a migliorare
- impossibilità di standardizzare
Questo non è un problema dell’operatore.
È un problema di organizzazione del lavoro.
Il collegamento con la pianificazione
La pianificazione decide:
- cosa va fatto
- quando
L’organizzazione dell’officina decide:
- come va fatto
Se queste due cose non sono collegate:
- la pianificazione resta sulla carta
- l’officina lavora in emergenza
Senza MES serve comunque una lista lavori
In assenza di un sistema MES:
- non c’è avanzamento automatico
- non c’è consuntivazione in tempo reale
👉 Quindi il lavoro va comunque consegnato all’officina con:
- una lista lavori
- chiara
- aggiornata
- con orizzonte corto (settimanale o al massimo bisettimanale)
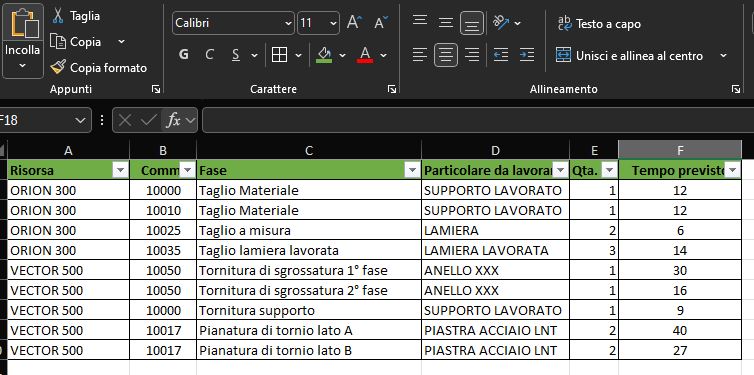
Consiglio di utilizzare i filtri di Excel e di scrivere tutto in un unico foglio, senza dividere per macchine, reparti o commesse.
Questo file non serve a “presentare” i dati, ma a gestirli in modo efficace. Per questo il tempo previsto va inserito solo come numero, senza la “h”, così da poter:
- sommare facilmente le ore
- confrontare carichi di lavoro
- fare controlli rapidi di saturazione delle risorse
In questo foglio devono comparire tutte le fasi di lavoro, una sotto l’altra, indicando per ciascuna:
- la risorsa (macchina o reparto)
- la commessa
- la fase di lavorazione
- il particolare da lavorare
- la quantità
- il tempo previsto (espresso solo in numero)
Scrivere tutto in un unico elenco permette di:
- filtrare per risorsa e vedere subito il carico totale
- filtrare per commessa
- sommare le ore senza formule complesse
- individuare rapidamente problemi o dimenticanze
- preparare i dati per l’importazione in Microsoft Project
👉 Errore comune da evitare
Inserire il tempo con la “h” o con testo misto: così facendo Excel non può più calcolare nulla e il file perde gran parte della sua utilità.
In questa fase l’obiettivo è uno solo:
avere una lista semplice, numerica e filtrabile, che permetta di capire subito quante ore di lavoro ci sono davvero.
Il MES, di cui parleremo in seguito, serve a chiudere il cerchio.
Prima però è fondamentale che l’organizzazione funzioni anche senza.
Se vuoi confrontarti com me sui MES evoluti oggi disponibili, posso dirti cosa ritengo importante valutare prima di richiedere una demo.
Perché questo metodo funziona
Questo approccio:
- riduce i tempi morti
- evita improvvisazioni
- aumenta il tempo di lavoro reale
- rende la pianificazione concreta
Non è burocrazia.
È il modo più semplice per far lavorare meglio le macchine.
Nel prossimo articolo
Nel prossimo articolo affronteremo un altro punto chiave:
👉 l’attrezzista
📘 Percorso Pianificazione Facile
⬅️ Articolo precedente
Pianificare davvero la produzione in Microsoft Project: il metodo delle ATTESE
➡️ Articolo successivo
Perché l’attrezzista è fondamentale per ridurre i tempi di produzione